单次曝光钻孔
单次曝光贯穿钻孔技术
此 TGV 激光钻孔技术的核心特色是单次曝光贯穿钻孔。不同于传统方法从玻璃两侧施加多次连续激光脉冲,MOL 采用特别设计的时空调制激光脉冲,通过单次激光曝光形成连接上下表面的预贯穿孔,免除重复烧蚀与双面对位。
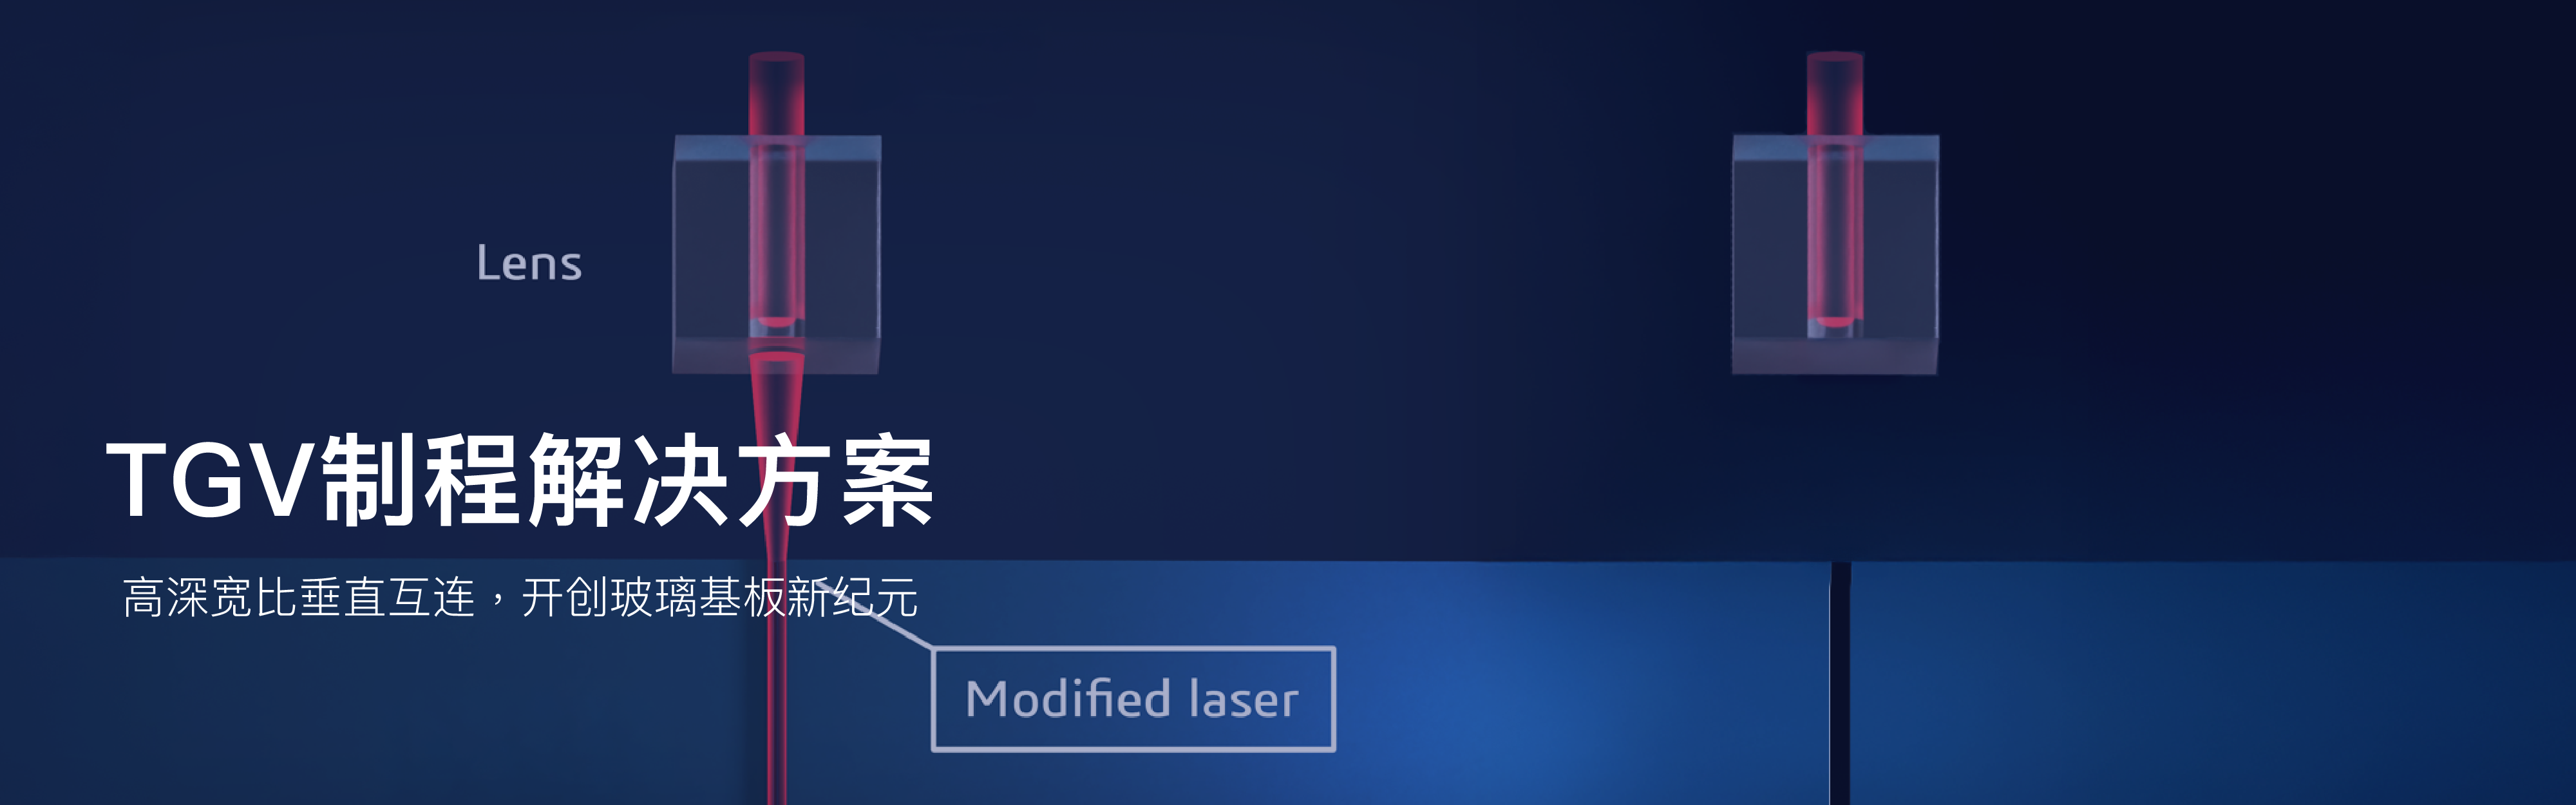

MOL Solutions TGV 单发雷射贯通钻孔技术采用时空调变雷射脉冲,仅需一次照射即可形成预贯通孔,再结合化学蚀刻制成笔直均匀的圆柱形 TGV。具备高速成孔、低热影响与高孔型一致性,适用于先进封装及高密度玻璃基板量产。
此高速 TGV 激光钻孔制程结合时空调制激光脉冲与优化化学蚀刻,可提升钻孔产能,同时改善通孔几何、侧壁质量及制程均匀性,适用于大面积批量生产。
此 TGV 激光钻孔技术的核心特色是单次曝光贯穿钻孔。不同于传统方法从玻璃两侧施加多次连续激光脉冲,MOL 采用特别设计的时空调制激光脉冲,通过单次激光曝光形成连接上下表面的预贯穿孔,免除重复烧蚀与双面对位。
加工时,脉冲前段会激发玻璃内部电子并建立延伸的丝状能量通道;后续能量则由受激区域高效吸收,产生选择性加热,使激光能量集中于预定钻孔路径。此机制可瞬间形成直径大于 10 µm 的预贯穿孔。
单次曝光成孔可大幅缩短每个通孔的加工时间,同时降低多脉冲加工常见的热累积、微裂纹、碎屑、上下位置偏移及孔形不一致。
预贯穿孔形成后,通过优化化学蚀刻制程将孔径均匀扩大至超过 50 µm。蚀刻步骤同时修整侧壁并改善表面质量,形成笔直且均匀的圆柱形 TGV。
相比从两侧进行连续多脉冲钻孔或激光诱导深蚀刻(LIDE),MOL 制程可使整体加工速度提升最高达 10 倍,并减少中心接合不规则、V 形凹陷及侧壁垂直度不足等问题。
在 50 µm 间距下,激光成孔速率可超过每秒 14,000 个通孔;集成高速振镜扫描系统后,产能可超过每秒 90,000 个通孔。此制程也兼容厚度超过 500 µm 的玻璃基板。
在共同封装光学(CPO)组件中,TGV 不仅可提供电气互连,也可在不进行铜金属化的情况下制作,作为光纤对位通孔。这些开孔不承载电流,而是让裸光纤从垂直方向插入玻璃中介层。
每个玻璃通孔的位置、直径与垂直度会精确限制光纤位置,使光纤芯能够与光子集成电路(PIC)上的光栅耦合器或其他光学耦合结构对准,提供稳定且可重复的垂直光学耦合。
移除外层涂覆后,标准单模光纤的玻璃包层直径通常约为 125 µm。因此,对位孔直径会设计得略大于光纤包层,以容纳尺寸差异、插入公差及黏合剂间隙。
多个 TGV 可按固定间距排列,形成一维或二维光纤阵列。此架构可同时固定数十个光学通道,并支持光纤阵列与 PIC 之间的高密度垂直光学耦合。玻璃中介层也可集成光纤插入孔、玻璃波导与微反射镜,将多芯光纤的光信号导向硅光子芯片上的光栅耦合器。
组装时,光纤从玻璃中介层上方插入对位孔;调整插入深度后,再使用低收缩 UV 固化黏合剂或光学级接合材料固定光纤。
玻璃的尺寸稳定性使通孔阵列能够直接定义每根光纤的位置,减少逐一主动对位所需的时间,同时提升 CPO 光学引擎的组装产能、重复性与一致性。玻璃中介层位于光纤阵列与 PIC 之间,可作为高通道数精密光学对位平台。